
Appelez-nous aujourd'hui
+86-13161061539
Envoyez-nous
- Tout
- Nom du produit
- Mots-clés
- Modèle de produit
- Résumé du produit
- Description du produit
- Recherche en texte intégral
Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-10-22 origine:Propulsé


La demande mondiale d’agonistes des récepteurs GLP-1 a mis en évidence des goulots d’étranglement critiques dans la production de peptides à l’échelle commerciale. Nous observons fréquemment des pénuries de marché, qui mettent fortement en évidence le besoin urgent de solutions évolutives. Alors que la synthèse peptidique en phase solide (SPPS) ou les méthodes recombinantes lancent la production, le véritable défi du processus de fabrication du sémaglutide réside dans le traitement en aval. Les fabricants luttent continuellement pour obtenir des rendements de haute pureté et une stabilité API à long terme sans compromettre leur débit global. Ces solutions peptidiques liquides hautement concentrées restent intrinsèquement instables et extrêmement sensibles à une hydrolyse rapide. L’optimisation des flux de travail de purification et la sélection du bon équipement de lyophilisation ne sont pas négociables pour les fabricants de produits pharmaceutiques. Vous devez soigneusement adapter vos volumes de production tout en maintenant une conformité stricte aux BPF et en protégeant vos marges bénéficiaires. Ce guide complet vous montrera comment naviguer dans des profils d"impuretés complexes, évaluer des technologies de chromatographie évolutives et mettre en œuvre des stratégies de lyophilisation robustes pour sécuriser votre chaîne d"approvisionnement.
Préservation du rendement : La HPLC préparative avancée est la norme pour la purification du sémaglutide, mais la récupération du solvant et les temps de cycle dictent la viabilité commerciale.
Humidité et stabilité : les API du sémaglutide sont très sensibles à la dégradation thermique ; un contrôle précis de la phase de sublimation dans un lyophilisateur pharmaceutique est nécessaire pour éviter l'effondrement du gâteau.
Conformité et échelle : La transition de la production pilote à la production commerciale nécessite un lyophilisateur GMP avec chargement automatisé et systèmes CIP/SIP intégrés pour répondre aux exigences de l'Annexe 1 de l'UE et de la FDA.
Évaluation des fournisseurs : la sélection des équipements doit donner la priorité à la transparence FAT/SAT, à la préparation de la documentation IQ/OQ/PQ et à la prise en charge du cycle de vie à long terme par rapport aux dépenses d'investissement initiales.
La transition de la synthèse en amont à l’isolement en aval introduit le risque le plus élevé de perte de rendement dans la fabrication des peptides. Nous considérons cette phase comme l’ultime goulot d’étranglement. La synthèse en amont peut produire avec succès une séquence peptidique brute, mais elle arrive souvent à un niveau de pureté bien inférieur aux limites cliniques acceptables. Les chefs d’entreprise doivent reconnaître cette phase de transition précise comme la principale source de dépassements de coûts potentiels. Si vous ne parvenez pas à optimiser vos étapes d’isolation, vous risquez de gaspiller des matières premières incroyablement coûteuses.
Les profils d’impuretés compliquent encore les efforts d’isolement. La synthèse du sémaglutide génère naturellement des substances complexes, notamment des formes désamido et des impuretés d"agrégation. Ces variantes sont structurellement presque identiques à l"API cible. Parce qu’ils partagent des poids moléculaires et des polarités similaires, ils nécessitent des techniques de séparation à haute résolution. Vous ne pouvez pas compter sur une filtration standard. Éliminer ces impuretés sans sacrifier le produit principal demande de la précision.
Les solutions peptidiques liquides présentent un autre formidable défi en matière de stabilité. Ils sont très sujets à l’hydrolyse, à la désamidation et à l’agrégation physique lorsqu’ils sont laissés à l’état aqueux. Vous devez exécuter des transitions rapides et contrôlées pour convertir ces liquides vulnérables en une poudre stable et lyophilisée. Ce changement de phase reste essentiel pour garantir une durée de conservation fiable et une transportabilité mondiale. Un traitement retardé provoque directement une dégradation.
Pour surmonter ces obstacles, les équipes ont besoin d’objectifs opérationnels clairs. Un processus commercial viable doit répondre à plusieurs critères de réussite stricts :
Offrez une pureté API supérieure à 99 % de manière constante à chaque exécution.
Réduisez les temps de cycle globaux pour répondre aux demandes à volume élevé du marché.
Éliminez la variabilité d’un lot à l’autre grâce à un contrôle strict des paramètres.
Maintenir l’intégrité structurelle du peptide pendant l’échange de tampon.
Les fabricants doivent évaluer soigneusement leurs catégories de solutions pour garantir une séparation optimale. La chromatographie liquide préparative haute performance (Prep-HPLC) reste la référence en matière d"obtention d"une pureté de qualité clinique. Cependant, les solutions émergentes de chromatographie continue offrent désormais des alternatives intéressantes. Nous voyons de nombreuses installations comparer ces approches pour déterminer quel système correspond le mieux à leurs exigences d’évolution. Les configurations continues multicolonnes améliorent souvent le débit, mais la Prep-HPLC traditionnelle à colonne unique offre une familiarité réglementaire inégalée et éprouvée.
Graphique : Préparation-HPLC par rapport à la chromatographie continue
Catégorie de fonctionnalités | HPLC préparative | Chromatographie continue |
|---|---|---|
Résolution | Exceptionnellement élevé pour des impuretés similaires. | Bon, mais nécessite souvent une modélisation approfondie. |
Débit | Inférieur en raison de contraintes de lots. | Haut; l"alimentation continue maximise le rendement. |
Empreinte | Nécessite des colonnes massives à l’échelle commerciale. | Empreinte physique globalement plus petite. |
Validation | Direct; norme industrielle. | Complexe; nécessite une validation de contrôle dynamique. |
Vous devez équilibrer la résolution et le débit lors de la configuration de votre configuration. Les équipes sélectionnent généralement les phases stationnaires C8 ou C18. Le C8 fonctionne souvent mieux pour les peptides hautement hydrophobes, réduisant ainsi les temps de rétention. Trouver le bon débit maximise directement votre rendement en un seul passage. Pousser le flux trop rapidement provoque un élargissement de la bande, ce qui ruine votre séparation soigneusement planifiée. Un ralentissement excessif détruit les indicateurs de production de votre installation.
La gestion des solvants est également dictée par le succès à long terme. La chromatographie repose fortement sur l"acétonitrile et l"acide trifluoroacétique (TFA). Ces produits chimiques sont toxiques et coûteux. Vous avez besoin de systèmes conçus pour une récupération et un recyclage efficaces. La capture de ces solvants contrôle directement votre impact environnemental opérationnel. Si vous ignorez la récupération des solvants, vous serez confronté à d’énormes problèmes d’élimination des déchets dangereux.
De plus, l’automatisation et les pistes d’audit détaillées ne sont pas négociables. Assurez-vous que votre logiciel de skid de purification est strictement conforme à la norme 21 CFR Part 11. Le système doit comporter un enregistrement de données robuste pour prendre en charge les procédures de libération par lots. Sans pistes d’audit inaltérables, les équipes d’assurance qualité ne peuvent pas approuver le produit final.
Les stratégies d’atténuation des risques pendant l’étape d’échange de tampon nécessitent une attention particulière. Les peptides s"agrègent fréquemment lors des étapes de concentration juste avant la lyophilisation. Vous devez maintenir des contrôles stricts de température et surveiller le pH en permanence pour éviter que les molécules de sémaglutide ne s"emmêlent.
Une fois purifié, le sémaglutide nécessite des profils de congélation et de séchage très spécifiques basés strictement sur ses températures critiques. Vous devez identifier la température de transition vitreuse (Tg") et la température d"effondrement (Tc) de votre formulation exacte. Si vous poussez la température du produit au-dessus de la température d"effondrement pendant le séchage primaire, le gâteau perdra sa structure élégante. Cet effondrement physique emprisonne l"humidité à l"intérieur, détruisant ainsi la durée de conservation de l"API.
Pour naviguer en toute sécurité entre le séchage primaire (sublimation) et le séchage secondaire (désorption), vous avez besoin de capacités d'équipement de base robustes. Un séchoir industriel standard ruinera tout simplement les API de grande valeur. Vous devez utiliser un spécialement lyophilisateur pharmaceutique conçu pour une précision absolue.
Tout d’abord, évaluez l’uniformité de la température des étagères. L"équipement doit maintenir des tolérances strictes, généralement autour de ±1°C sur toutes les surfaces. Si les étagères répartissent inégalement la chaleur, certains flacons sécheront plus rapidement que d’autres. Cela crée un séchage hétérogène inacceptable sur vos plateaux en vrac. Certains produits ressortiront parfaitement secs, tandis que d’autres resteront humides et abîmés.
Ensuite, concentrez-vous sur la conception du condenseur. Le condenseur a besoin d’une capacité de piégeage exceptionnellement élevée pour gérer les charges de vapeur spécifiques générées par les matrices de solvants peptidiques. Les formulations de sémaglutide retiennent parfois des traces de co-solvants qui se subliment de manière agressive. Si le condenseur ne parvient pas à piéger cette vapeur rapidement, la pression du système augmente, ce qui déclenche une fonte dévastatrice du produit.
Tableau : Paramètres critiques de lyophilisation à surveiller
Phase du processus | Paramètre critique | Impact sur l"API du sémaglutide |
|---|---|---|
Gel | Taux de nucléation | Détermine la taille des cristaux de glace et la vitesse de sublimation ultérieure. |
Séchage primaire | Pression de la chambre | Pilote le taux de sublimation ; doit rester en dessous de la pression de vapeur de la glace. |
Séchage secondaire | Température de désorption | Élimine l"eau liée ; une chaleur excessive provoque une dégradation thermique. |
La précision du vide complète les capacités nécessaires de l"équipement. Les jauges Pirani avancées et l"intégration du manomètre capacitif permettent aux opérateurs de surveiller avec précision la transition du séchage primaire au séchage secondaire. Lorsque les lectures de Pirani et de capacité convergent, vous savez que la glace en vrac s"est sublimée en toute sécurité. Cette donnée vous évite de passer prématurément au séchage secondaire.
Erreur courante : de nombreux fabricants précipitent la phase de séchage secondaire pour raccourcir les temps de cycle. Une augmentation trop rapide de la chaleur avant que toute l’humidité résiduelle ne soit éliminée entraîne une agrégation irréversible des peptides.
L’intensification du processus de lyophilisation introduit des réalités thermodynamiques distinctes. La mise à l’échelle est rarement un parcours linéaire. Une recette réussie développée dans un petit environnement de R&D se comportera différemment dans un contexte commercial. Les effets de paroi, les différents coefficients de transfert de chaleur et les différents paramètres de rayonnement modifient l'équation. Une transition en toute sécurité nécessite que vous utilisiez un lyophilisateur biopharmaceutique correctement conçu qui permet des ajustements thermodynamiques précis.
L’ingénierie axée sur la conformité devient votre principal bouclier pendant cette phase de mise à l’échelle. Les organismes de réglementation examinent avant tout l’assurance de la stérilité. L"équipement que vous avez sélectionné doit être doté de mécanismes intégrés de nettoyage sur place (CIP) et de stérilisation sur place (SIP). Ces systèmes automatisés rincent et stérilisent soigneusement la chambre interne, éliminant ainsi le risque de contamination croisée entre les lots de grande valeur.
Le contrôle de la contamination va au-delà du nettoyage interne. La nécessité des systèmes de chargement et de déchargement automatiques (ALUS) ne peut être surestimée. Les opérateurs humains représentent la plus grande source de contamination particulaire et microbienne dans toute salle blanche. En utilisant ALUS, vous minimisez l’intervention humaine, alignant parfaitement votre processus sur les dernières directives EU GMP Annexe 1. Des mécanismes push-pull automatisés manipulent les flacons fragiles en douceur, réduisant considérablement les cassures.
Vous devez également effectuer une évaluation rigoureuse des risques liés aux installations avant l’installation. Évaluez soigneusement l’empreinte physique. Les séchoirs commerciaux nécessitent d’énormes espaces de support utilitaires. Vous avez besoin d’approvisionnements robustes en vapeur propre et en eau pour injection (WFI). De plus, la zone de chargement du séchoir doit s"intégrer parfaitement à la technologie d"isolateur ou aux systèmes de barrières à accès restreint (RABS). Une interface incompatible compromettra l’ensemble de la cascade de pression de votre salle blanche.
Enfin, la redondance technique protège vos investissements. Un seul lot d’API de sémaglutide représente des millions de dollars de revenus. Assurez-vous que tous les composants critiques, tels que les compresseurs et les pompes à vide, disposent de sécurités immédiates. Si une pompe à vide primaire tombe hors ligne pendant le pic de sublimation, le système de secours doit s"enclencher instantanément pour éviter une augmentation catastrophique de la pression et une perte de lot ultérieure.
La sélection du bon partenaire d’équipement nécessite une logique de présélection stricte. Vous devez regarder bien au-delà des allégations marketing standard lorsque vous évaluez les fabricants d'un lyophilisateur GMP . Donnez la priorité aux fournisseurs qui font preuve d’une expertise approfondie en ingénierie plutôt que de se contenter d’assembler des pièces. Demandez-leur d'expliquer leurs codes de conception d'appareils sous pression et leur approche pour minimiser les fuites de réfrigérant. Un partenaire fiable partagera avec enthousiasme ses philosophies de conception technique.
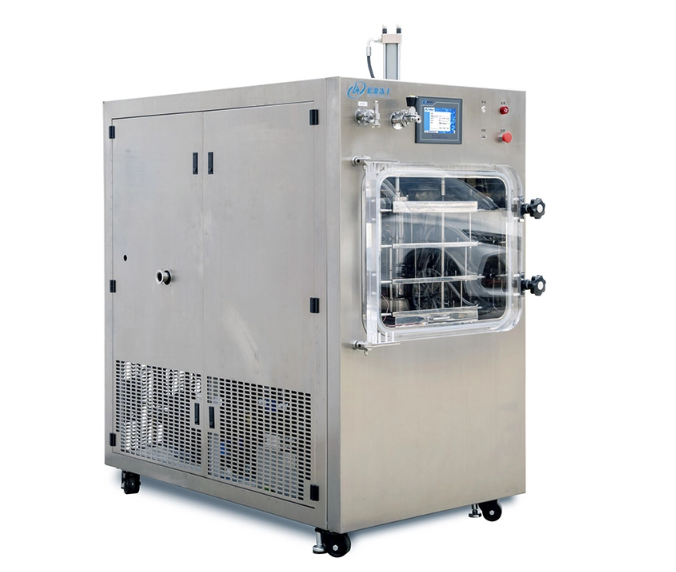
La validation et les tests constituent votre preuve de concept ultime. Vous devez exiger des tests d’acceptation en usine (FAT) rigoureux. Ne comptez pas uniquement sur l’eau qui coule. Exécutez le FAT en utilisant des matériaux de substitution appropriés qui imitent le comportement thermique de vos matrices peptidiques réelles. Cela garantit que le condenseur et les systèmes de réfrigération peuvent gérer une charge thermique réaliste.
De plus, vous devez examiner attentivement les tests d"acceptation du site (SAT) du fournisseur et l"historique global d"exécution. Demandez des exemples de leurs modèles de documentation de qualification d"installation (IQ), de qualification opérationnelle (OQ) et de qualification de performance (PQ). Si leur documentation est désorganisée ou manque de traçabilité, cela retardera inévitablement votre dépôt réglementaire et ralentira votre mise sur le marché.
Meilleure pratique : impliquez toujours votre équipe d’assurance qualité pendant la phase de sélection des fournisseurs. Demander au service qualité d'examiner rapidement la conformité des logiciels et les pratiques de documentation du fournisseur évite d'énormes problèmes lors de l'intégration du site.
Pour avancer efficacement, organisez clairement vos prochaines actions. Lancez une étude de faisabilité technique avec vos deux meilleurs choix. Demandez un audit détaillé du processus pour voir comment leur équipement gère vos tailles de flacons et vos volumes de remplissage spécifiques. Enfin, alignez les délais de fabrication du fournisseur directement sur les feuilles de route de construction ou d"expansion de vos installations. Les retards dans la livraison des équipements impacteront fortement votre date de lancement commercial.
La mise à l’échelle de la fabrication en aval du sémaglutide représente une interaction complexe entre la chromatographie à haute résolution et la thermodynamique précise. La synthèse en amont produit la matière première, mais le traitement en aval crée la valeur clinique finale. Vous ne pouvez pas réussir sans maîtriser simultanément l’élimination des impuretés et le contrôle de l’humidité.
Les décisions d"équipement que vous prenez aujourd"hui dicteront en permanence votre viabilité commerciale, votre statut de conformité et la sécurité globale de vos lots pour la prochaine décennie. Choisir des skids de purification de qualité inférieure ou des lyophilisateurs inadéquats présente des risques qu"aucune installation ne peut se permettre.
Donnez la priorité à la récupération continue des solvants pour maintenir l’efficacité environnementale et opérationnelle.
Verrouillez tôt les paramètres de lyophilisation critiques pour éviter l’effondrement structurel de l’API.
Mandater les systèmes de chargement automatisés pour satisfaire aux protocoles réglementaires stricts en matière de contamination.
Engagez immédiatement les équipes d’ingénierie et les fournisseurs d’équipements pour modéliser les données de mise à l’échelle avant de vous engager dans l’aménagement final des installations.
R : Les temps de cycle varient considérablement en fonction de la matrice de solvant, du volume de remplissage et de la capacité de l"équipement. Cependant, les cycles peptidiques commerciaux durent généralement de 4 à 7 jours. L"optimisation nécessite une analyse thermique empirique, telle que l"analyse calorimétrique différentielle (DSC) et la microscopie de lyophilisation (FDM), de la formulation spécifique pour accélérer le processus en toute sécurité sans risquer d"effondrement.
R : Les principales exigences incluent des systèmes de contrôle conformes à la norme 21 CFR Part 11 pour garantir l"intégrité des données. L’équipement nécessite également des capacités de validation CIP/SIP vérifiables. De plus, les systèmes de chargement automatisés sont essentiels pour éliminer la contamination des opérateurs, ainsi qu"une documentation complète IQ/OQ/PQ pour satisfaire aux audits réglementaires rigoureux.
R : La mise à l"échelle introduit souvent des effets de bord importants dans les colonnes de chromatographie plus grandes et des variations dans la distribution du débit de fluide. Cela conduit à un élargissement de la bande et à une résolution réduite. Vous devez utiliser la modélisation prédictive et maintenir des hauteurs de lit constantes pendant la mise à l"échelle pour maintenir les seuils de pureté supérieurs à 99 % atteints à l"échelle du laboratoire.
R : Bien que techniquement possible si la machine présente des capacités de conception à double usage pour la manipulation des barquettes en vrac et le bouchage des flacons, les réalités réglementaires compliquent cela. Les complexités de la validation du nettoyage conduisent généralement les fabricants à consacrer des équipements spécifiques exclusivement à l"isolement des API en vrac ou aux opérations de remplissage et de finition du produit pharmaceutique final afin d"éviter toute contamination croisée.


